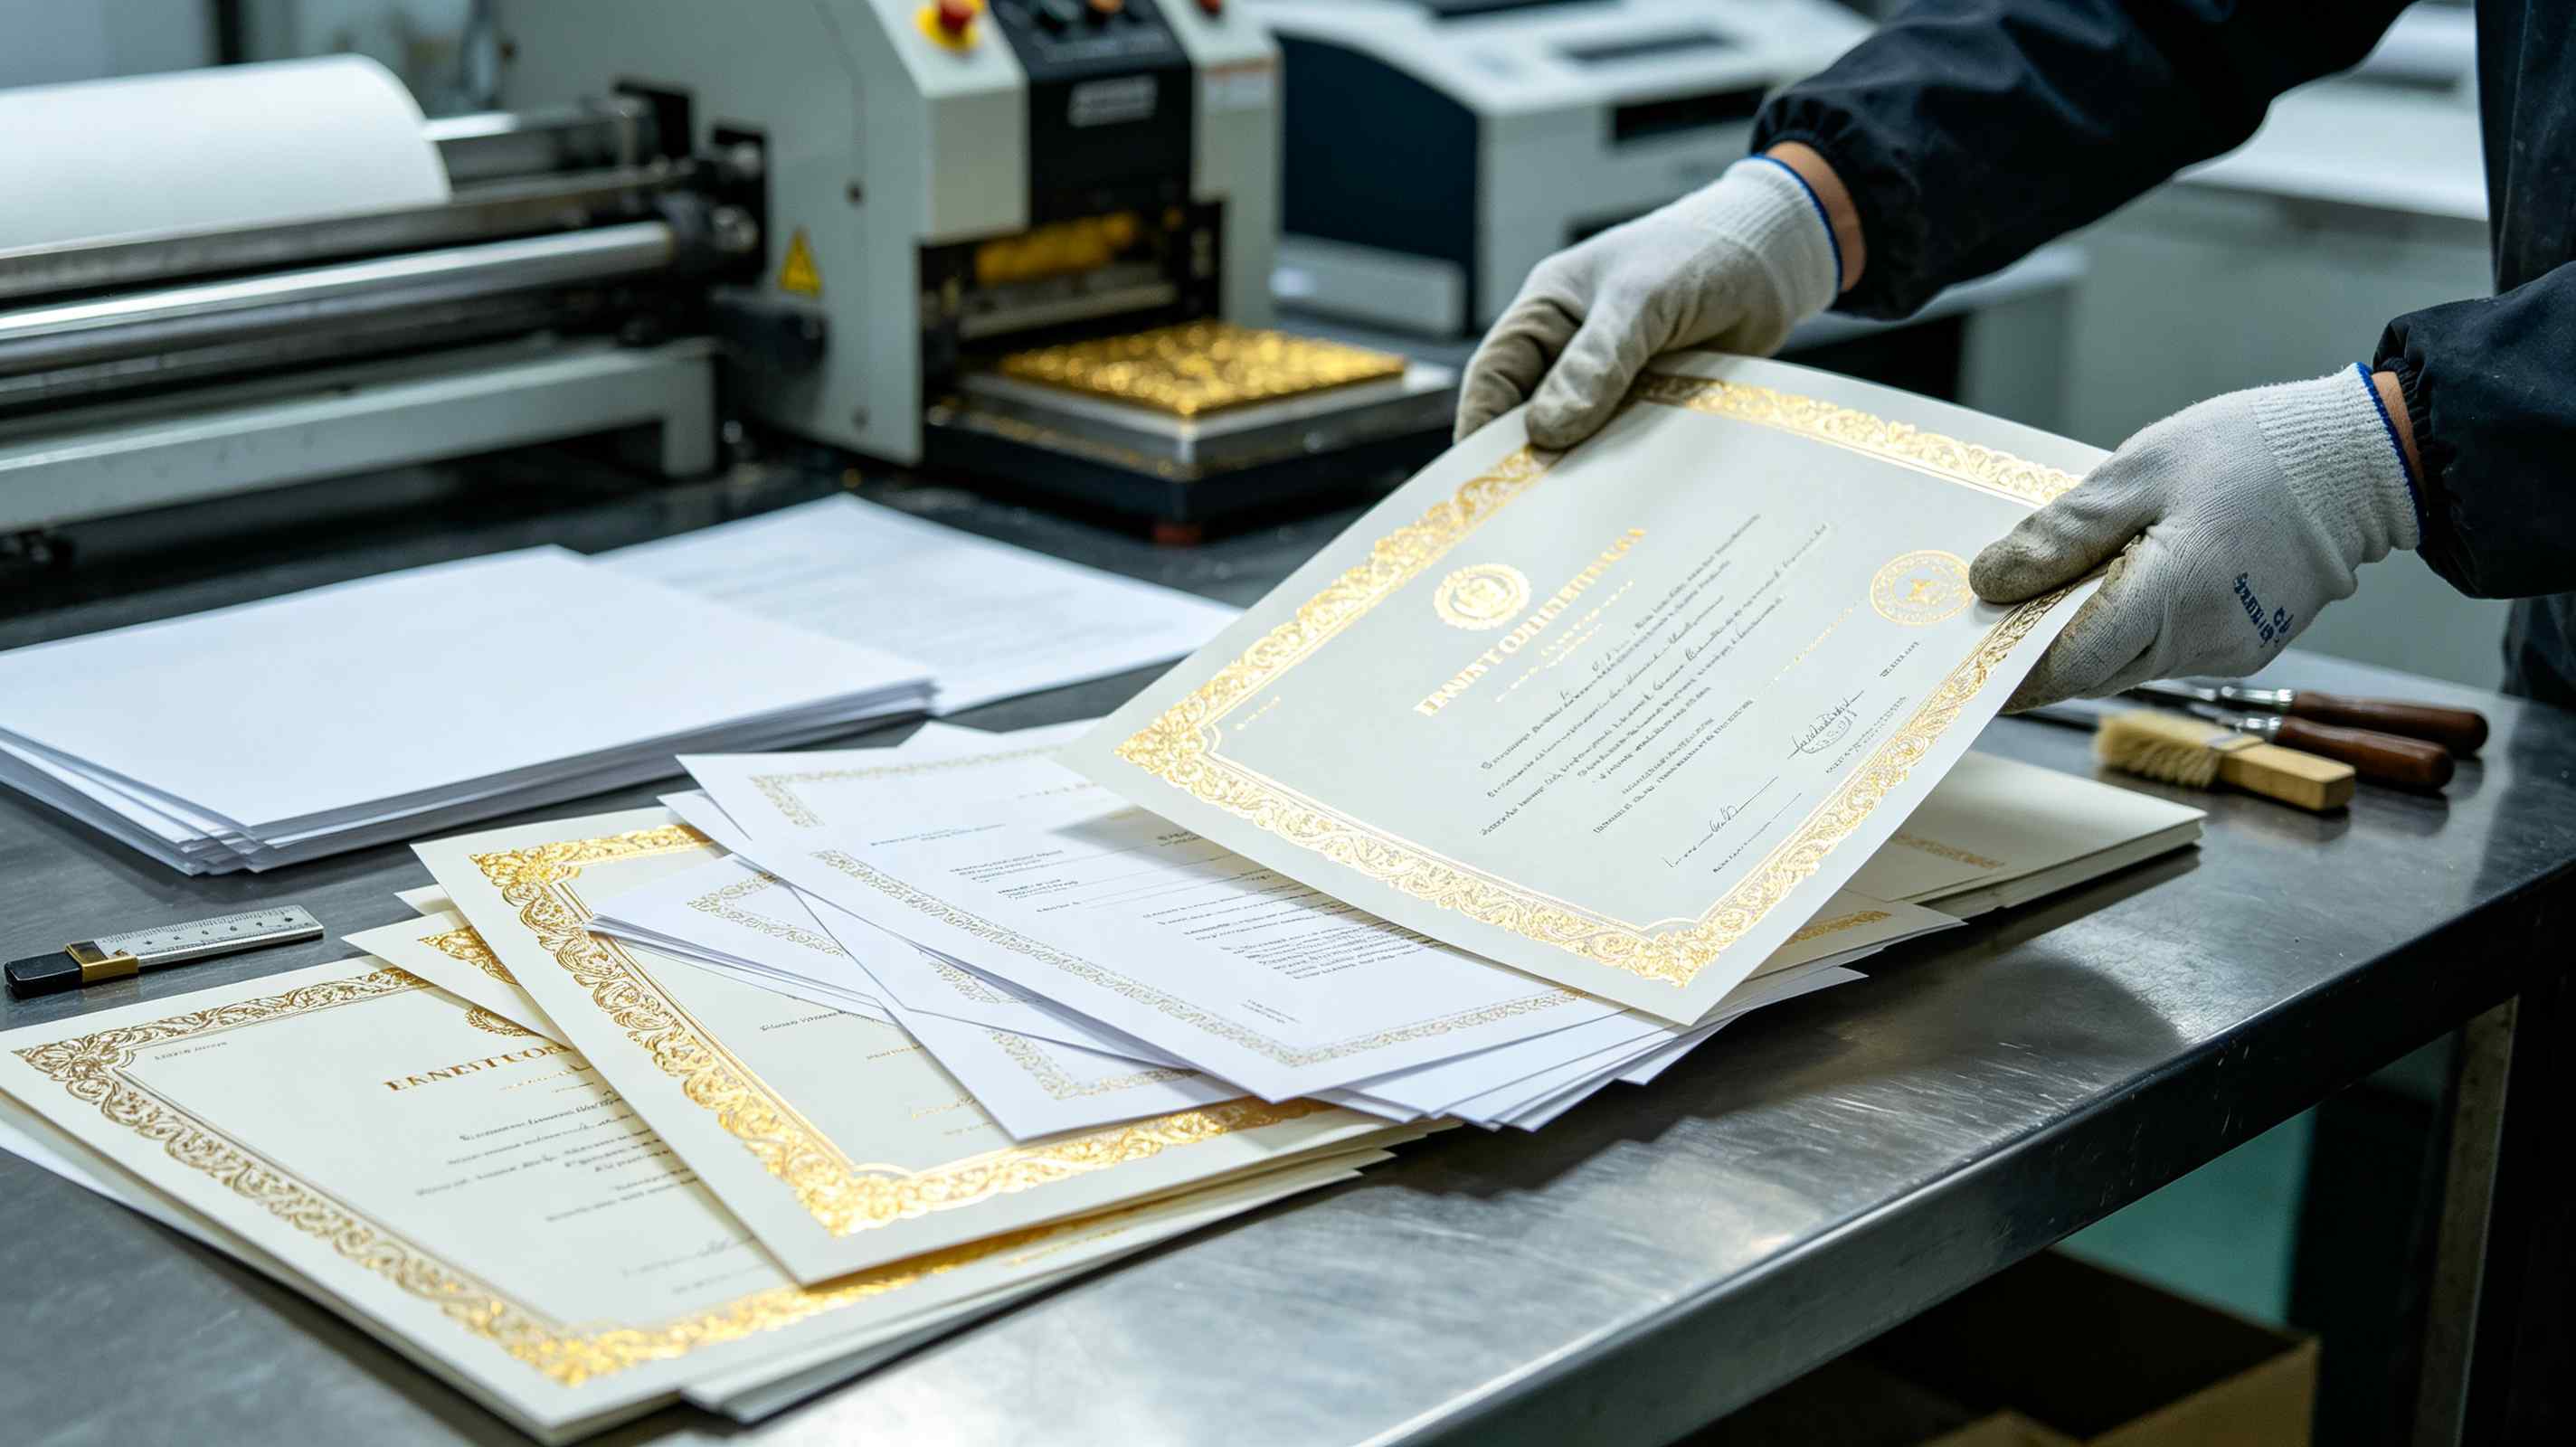
上个月,一家连锁餐饮品牌同时找了三家工厂打样同一款员工工牌。结果三份样品摆在一起,色差大到像是三个不同品牌的VI系统。品牌方当场懵了——他们给的明明是同一个潘通色号。说白了,问题根本不在印刷机上,而在你还没下单之前就已经埋下了。
这就是为什么你需要一份专业证件制作避坑指南,了解这几点,避免成品色差与做工瑕疵。我从2016年入行做证件卡制作,经手的订单超过四万单,今天把那些客户踩过的坑一次讲透。
方案A:用设计稿直接下单,赌一把的心态
大多数客户第一次做证件,流程是这样的:设计师导出JPG或PNG,微信发给制作方,说一句“就按这个颜色做”。然后等收货时发现,屏幕上看是深蓝色,拿到手变成了偏紫的靛蓝。
问题出在哪?你的设计师用的是RGB色彩模式,屏幕显示靠发光,颜色自然鲜亮。而证件卡印刷用的是CMYK四色叠印,靠油墨反射光。RGB转CMYK时,蓝色系和绿色系会整体变灰变暗,这是物理规律,不是厂家技术不行。
更糟的情况是,有些客户直接从PPT里截图发过来。PPT默认分辨率只有96dpi,印刷需要300dpi以上。一张96dpi的图放在证件上,边缘锯齿和模糊感会让你怀疑人生。
坦白讲,我见过最离谱的一单,客户发来的“源文件”是一张手机翻拍电脑屏幕的照片,还带着摩尔纹。最后成品出来,客户说我们做工有瑕疵。说实话,这种源头文件,神仙也救不了。
方案B:按印刷规范准备文件,把变量控制在源头
真正靠谱的做法,是从一开始就按印刷标准来。具体到证件制作,有四个硬指标:
- 色彩模式必须是CMYK,且嵌入对应的ICC色彩配置文件
- 分辨率不低于300dpi,文字部分建议600dpi
- 出血位留足1.5mm到3mm,尤其是带底色的证件卡
- 字体转曲或嵌入,避免印刷端字体缺失被替换
去年我们给一家大型物业公司做三千张门禁卡,客户的设计团队提前一周把AI源文件和潘通色卡实体样本一起寄了过来。印刷前我们做了三次数码打样,客户签字确认后才上机。最后大货和打样之间的色差值ΔE控制在1.2以内——人眼几乎无法分辨。
这单做完,客户把我们的证件制作打样流程直接写进了他们的采购SOP。因为他们之前换过四家供应商,每次大货和样品都有肉眼可见的偏差,只有这次真正做到了“所见即所得”。
色差和做工瑕疵的三大隐形杀手
除了文件问题,还有几个因素会悄悄毁掉你的证件成品。
第一,材料批次不同。PVC卡片基材分新料和回收料,新料白度高、卡面平整,回收料偏黄且容易有杂质点。有些低价工厂用回收料报价,样品用新料打,大货就换料。你拿到手发现卡面灰蒙蒙的,还以为是印刷色差,其实是基材本身就脏。
第二,覆膜工艺偷工。证件卡表面那层膜,有热覆膜和冷裱膜之分。热覆膜附着力强,用指甲抠都不会翘边;冷裱膜便宜,但三个月后边缘就开始起泡。这属于典型的做工瑕疵,跟颜色没关系,但同样毁质感。
第三,裁切精度不够。圆角卡片的四个角,如果模具钝了或者裁切压力不均,会出现毛边、大小角、甚至白边露底。这些细节在样品阶段往往看不出来,大批量生产时才集中爆发。
说白了,色差和做工瑕疵从来不是单一环节的问题,而是从文件到材料到工艺的系统性风险。
我的建议:把50%的精力花在下单之前
如果你是行政、HR或者品牌负责人,需要定期制作员工证件、会员卡、参展证,我给你的唯一建议是:别急着比价,先把文件规范搞清楚。
找供应商时,直接问三个问题:你们用什么设备印刷?能不能提供潘通色匹配服务?大货和打样用的材料是不是同一批次?
能干脆利落回答这三个问题的厂家,基本可以合作。支支吾吾只说“我们很专业的”,建议你换一家。
还有一点,务必要求签样。打样出来你觉得颜色可以,就在样品上签字拍照,大货验收时对着签样比。没有签样这个动作,出了问题就是扯皮,供应商一句“打样你确认过了”就能把你噎回去。
专业证件制作避坑指南的核心就一句话:色差和做工瑕疵,80%可以在源头规避,剩下20%靠签样和供应商的工艺底线兜住。别等三千张卡都做完了才发现问题——那时候说什么都晚了。